
- 关注鸿基公众号有惊喜

- 点击QQ咨询

- 18903876663
0394-8531168
物料输送风机跟通风换气风机的选法完全不同:换气只要一个风量,输送要同时把风量和风压对上,还要保证管道里的风速既不能低到物料沉底、也不能高到把物料打碎。多数选型出错不是风量算错,是浓度比拍脑袋定的。
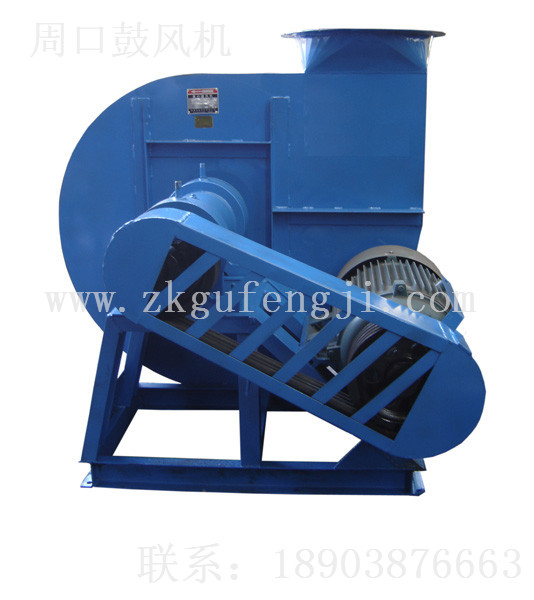
图注:物料输送风机,蜗壳整体焊接,C 式皮带传动,进出风口可左右旋。
浓度比是单位质量空气能带多少物料,稀相输送一般取 0.1~1.5(kg 物料 / kg 空气),木屑刨花取 0.3~1.5 都算常见,粉状料偏下限,片状料偏上限。这个值定了,风量就是算出来的,不是估出来的。
举例:输送量 3 t/h,浓度比取 0.5,则需要空气质量流量 6000 kg/h;常温空气密度按 1.2 kg/m³ 算,风机风量就是 5000 m³/h。浓度比从 0.5 改到 1.0,风量立刻掉到 2500 m³/h,管道和机号全变。所以先跟工艺确认浓度比,再往下走。
风量出来之后,管径决定风速:风速 = 风量 ÷(3600 × 管道截面积)。5000 m³/h 走 DN300 管,截面 0.0707 m²,风速约 19.6 m/s;走 DN200 管只剩 0.0314 m²,风速冲到 44 m/s,电耗和磨损都翻倍。
各物料的输送风速下限不同:
· 木屑、刨花:18~25 m/s,低于 18 会在水平段沉积
· 棉籽、籽棉:12~18 m/s,风速过高会打散纤维
· 长纤维、粘性碎料:10~15 m/s,靠大风量而不是高风速带走
· 粉状料(水泥、石灰):15~20 m/s
通风换气只算沿程和局部阻力,输送还要多两项:物料提升和分离器。提升阻力按物料量折算,每提升 1 m 大致 12~15 Pa(木屑),提升 10 m 就是 120~150 Pa;旋风分离器本身阻 800~1500 Pa,布袋除尘器更高。
三项加完再留 10%~15% 余量,才是要报给厂家的全压。MQS5-54 系列全压区间是 1780~5050 Pa,这个量级正好覆盖木材加工的中短距离输送;如果算出来超过 5000 Pa,多半是管道绕得太长,该改布局而不是换大机号。
MQS5-54 系列四个机号:
| 机号 | 风量 m³/h | 全压 Pa | 配用功率 kW |
|---|---|---|---|
| No.5 | 2997~12280 | 2100~3500 | 5.5~18.5 |
| No.6 | 4060~23700 | 2470~4900 | 11~37 |
| No.8 | 6400~42400 | 1780~5050 | 11~75 |
| No.10 | 3600~54900 | 1970~4850 | 18.5~75 |
用风量找列、全压找行,落在同一区间才算对。全 C 式传动,可左右旋,出口 0°/90°/180° 三角度。完整参数见 MQS5-54 系列物料输送风机。
同样是木材加工,刨花和长条木皮的选型不一样。刨花按上面的算法走;长条木皮、纤维状物料容易在叶轮进口缠绕,要找通道宽的机型。SHX 系列就是为长质粘性纤维研制的,允许气体温度不超过 80℃。
棉籽这类小颗粒物料另有专机:5-64-11 型输送棉籽离心风机 是 No.5 单机号,13 片后倾叶片,转速 2900 r/min 时风压 1500~3609 Pa、风量 4632~16158 m³/h,配 18.5 kW 电机、A 式直联。鸿基风机给这几类工况配机的做法都是先看物料形状,再按参数对表。
物料输送风机的顺序固定为:输送量 → 浓度比 → 风量 → 风速与管径 → 全压 → 机号。鸿基风机在这条线上按物料分机型,木片、纤维、棉籽各有对应系列,参数对不上再谈改型。
不是。风速过高会让片状物料在弯头处被打碎,磨损也成倍增加。按物料取下限往上留 20% 就够,堵管更多是弯头过多或水平段过长造成的。
勉强能,但要按最不利的物料校核。比重大的物料需要更高全压,风速下限也更高,按轻物料选的机号换重物料往往风压不够。
超过百米不建议单机硬撑,可以中间加接力风机,或者把浓度比调低、管径放大。单纯换大机号会让管道承压和磨损同时上升。


