
- 关注鸿基公众号有惊喜

- 点击QQ咨询

- 18903876663
0394-8531168
风机机壳漏风看着是小毛病,引风机负压段漏进去的是冷风,效率掉了电费涨;正压段漏出来的是粉尘,车间环境跟着遭殃。三处漏点逐个排查补漏。
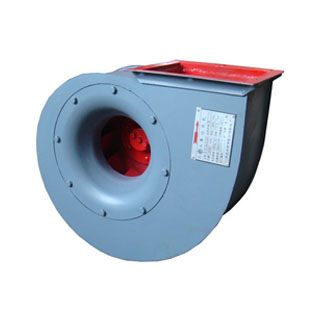
图注:风机外壳钣金配件,蜗壳型钢板焊接成型,各系列机号可配对。
风机机壳是钢板焊成的蜗壳,裂纹集中在焊缝收弧处与刚度突变的位置,叶轮不平衡、地脚松动引发的振动都会把焊缝震裂,肉眼能见的只是显性裂纹,渗透查的是全貌。查漏先停机,机壳内壁涂肥皂水或用煤油渗透,外侧补白粉,渗出的油线把裂纹位置画出来。补焊前在裂纹两端钻 5 mm 止裂孔,坡口清根后分层焊,焊后磨平并做振动复核,振动值超 4.6 mm/s 先做动平衡,不平衡不消除,补过的焊缝还会裂。钢板厚度比原设计薄 2 mm 以上的机壳,补焊意义不大,直接进换壳评估。
进风口法兰、出口法兰与检修孔是漏风大户,原因多半在垫片:老化压扁、螺栓没按对角顺序紧、法兰面翘曲。处理三步:清掉旧垫换新垫,耐温处用石棉橡胶板,螺栓从中间向两端分两次对角紧到位,法兰面不平的用塞尺查间隙,超 0.1 mm 的法兰重新机加工。4-72 型的 No16~20 三开式机壳,中分面与垂直剖分面靠螺栓压紧,拆装过的大机号重点复查这几道剖分面,垫片厚度按原机 2~3 mm 配,加厚了叶轮间隙反而变,三开壳尺寸对照 4-72、B4-72 型离心通风机 样本。
主轴穿壳处是风机机壳上唯一的动密封点,负压引风机从这里往里吸冷风,机壳内烟温被拉低,效率掉、轴承箱环境一起变差。填料密封按期压紧补充,石墨盘根每 90 天检查一圈,磨损到极限就整圈换新;机械密封查密封面划伤与弹簧失效,微正压工况直接上双端面机械密封更稳。轴封处轴的磨损沟槽深过 0.5 mm,鸿基风机先修轴再换密封,新密封装在磨出沟槽的轴上等于白换。运行中每 8 小时摸一次轴封温升,烫手说明压得过紧,正在磨轴;不发热又不漏,密封状态正好。
补漏有边界,出现下面几条就别再补了:
· 钢板大面积减薄,敲击声音发闷
· 焊缝反复开裂,补过三次以上
· 蜗壳型线磨变形,效率回不来
· 机号升级改造,旧壳不匹配
换壳按原机号配,板材 3~6 mm 按机号分档,4-72、9-19、9-26、4-79、Y5-47 这些常用系列的外壳都有成品配件,对照 风机外壳 配件页按系列与机号订。整机结构先核一遍:No2.8~12 机壳整体不可拆,No16~20 三开式,换装先量现场吊装通道,外形尺寸查原机样本。鸿基风机补漏单与换壳单分开报,客户看得清哪笔钱是救急、哪笔是投资,风机机壳到底补还是换,账算到这里就清楚了。
停机后负压段涂肥皂水看气泡,正压段撒滑石粉看吹散点,半小时能圈定漏点,比听声判断准,圈定后做标记再动手。
会,长焊缝连续焊最容易拉变形,分段跳焊、焊后锤击消应力,薄壳部位焊前加临时支撑,焊后缓冷再拆。
应急可以,非原厂板厚与型线会改变蜗壳流道,效率与噪声都受影响,正式修复还是按原机号配件走,一次到位。


