
- 关注鸿基公众号有惊喜

- 点击QQ咨询

- 18903876663
0394-8531168
脱硫风机坏得快,多半不是质量差,是工况没算对。湿法脱硫后的烟气从 130℃ 掉到 50℃ 左右,饱和带水、夹石膏雾滴,普通碳钢叶轮撑不过一个检修周期。
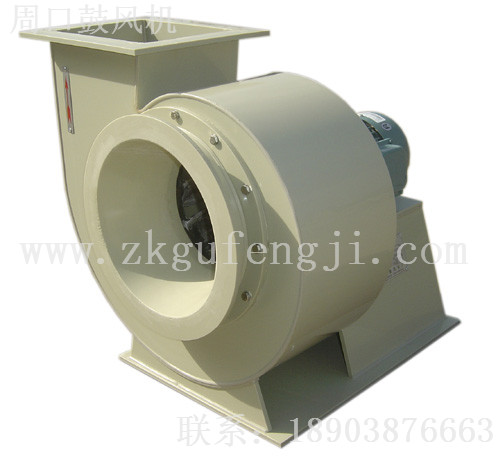
脱硫风机遇到的烟气,温度降到 50℃ 上下,含水饱和,还带少量石膏与酸性雾滴。这个工况与锅炉引风机的 150~250℃ 干烟气是两回事:温度低于酸露点,稀酸凝结附着在叶片与机壳上;湿度高,粉尘变成黏性结垢,越积越厚。F9-28 型离心风机 这类防腐机型把介质温度限定在 80℃ 以内、含尘量控制在 150 mg/m³ 以下,正是为这个区间准备的。叶轮材质与机壳排水,是两台同参数机寿命差出一倍的分水岭。拿锅炉引风机的思路直接套,材质与排水都没跟上,腐蚀从第一天就开始。
脱硫风机的腐蚀从三处先坏:
· 叶轮进口与叶片工作面,气流速度最高,稀酸冲刷加磨蚀,叶片很快减薄
· 机壳底部与蜗壳低点,冷凝液积在这里,停机时积液泡着钢板,点蚀穿孔多从这个位置开始
· 轴封与紧固件,盘根压不紧就渗酸,螺栓材质不匹配会先锈断
对策在结构上给出路:机壳最低点设排水口并留坡度,检修门做成可拆,不必整机吊下来。三处的共同点是液体停留,只要不积、能排走,腐蚀速度就降一档,把排水口做在蜗壳最低点、坡度朝检修门方向,停机放净比加厚钢板有效。
材质选择有边界。316L 在盐酸尾气这类介质上表现好,氯离子浓度高时仍会点蚀;塑料环保离心风机 这类 PP 机型便宜耐蚀,使用温度只到 80℃,PVC 更低,只有 -5~40℃;玻璃钢耐蚀又轻,刚度不如金属,大机号要加加强筋。顺序是先定介质与温度,再定材质,最后定机号,反着来一定返工。鸿基风机的防腐与高温系列覆盖 No4 到 No24 共 20 个机号,材质可做玻璃钢、碳钢、铝制多种,厂内设理化检测中心与风机性能测试中心,材质单与性能数据随货提供。脱硫风机选对材质只是第一步,把排水与检修通道留出来,才算把这个工况吃透。
一般不用,但要防升温工况。锅炉负荷突增或旁路开启时烟温会回升,按 80℃ 上限留余量,别卡着 50℃ 选材质。
看介质与机号。含盐酸雾、氯离子高时 316L 更稳;大机号、要求轻量化或介质种类杂时用玻璃钢,注意加加强筋控制变形。
会有一点,所以排水口要配水封或翻板。漏风量不大,但不做水封会把冷空气吸进机壳,效率与结露都受影响。


